品质
质量与检测
从套圈钢材、几何精度到清洁度和检测手段,轴承包装前要经过哪些确认。
质量从套圈开始
每套轴承都从 GCr15 高碳铬轴承钢套圈开始,硬度控制在 58–62 HRC。这一硬度区间既要经受磨削,也要在电机长期运转中保持稳定。圆度、沟道轮廓和滚道表面质量决定一套轴承是安静还是嘈杂,工艺就从这里抓起。沟道几何和表面粗糙度哪怕只差一点,装到电机上也容易变成可以听见的噪音和振动。
过程控制
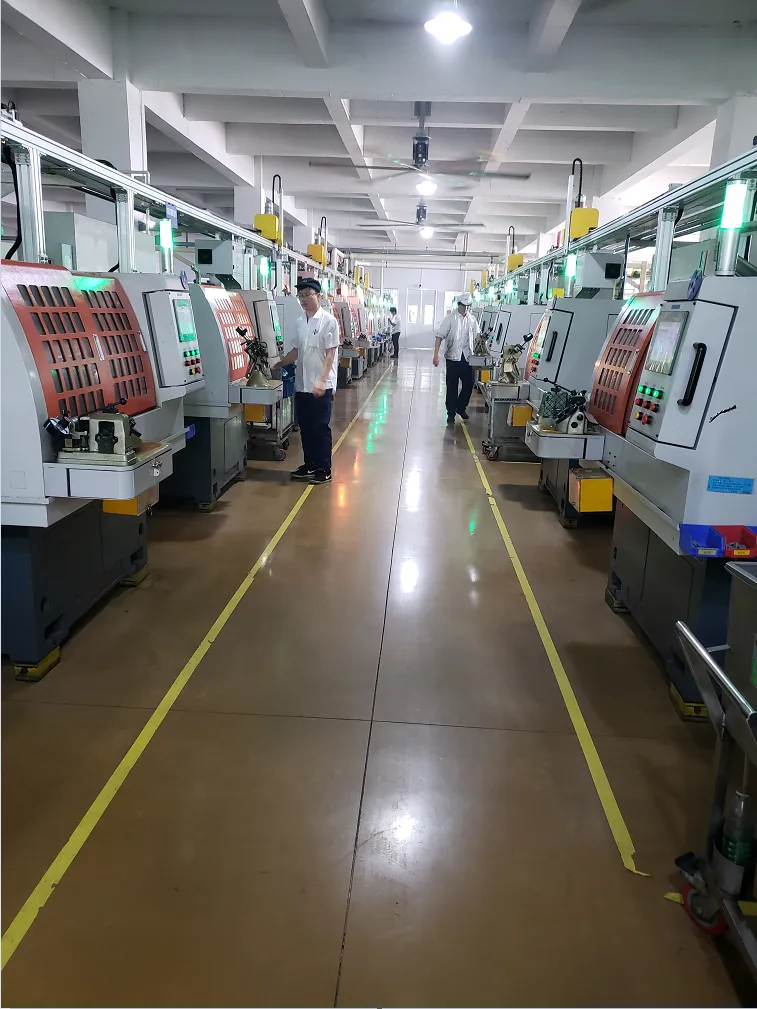
磨削与超精加工在自有磨超车间完成。每道工序进入下一步之前都有对应检验:磨削后检查滚道尺寸,超精后检查表面质量,随后依次清洗、装配、加脂和密封。清洗与装配环节控制磨屑和残留物,避免把前道工序的问题带到成品。该批次检验完成后,轴承才转入包装。
测量与检测
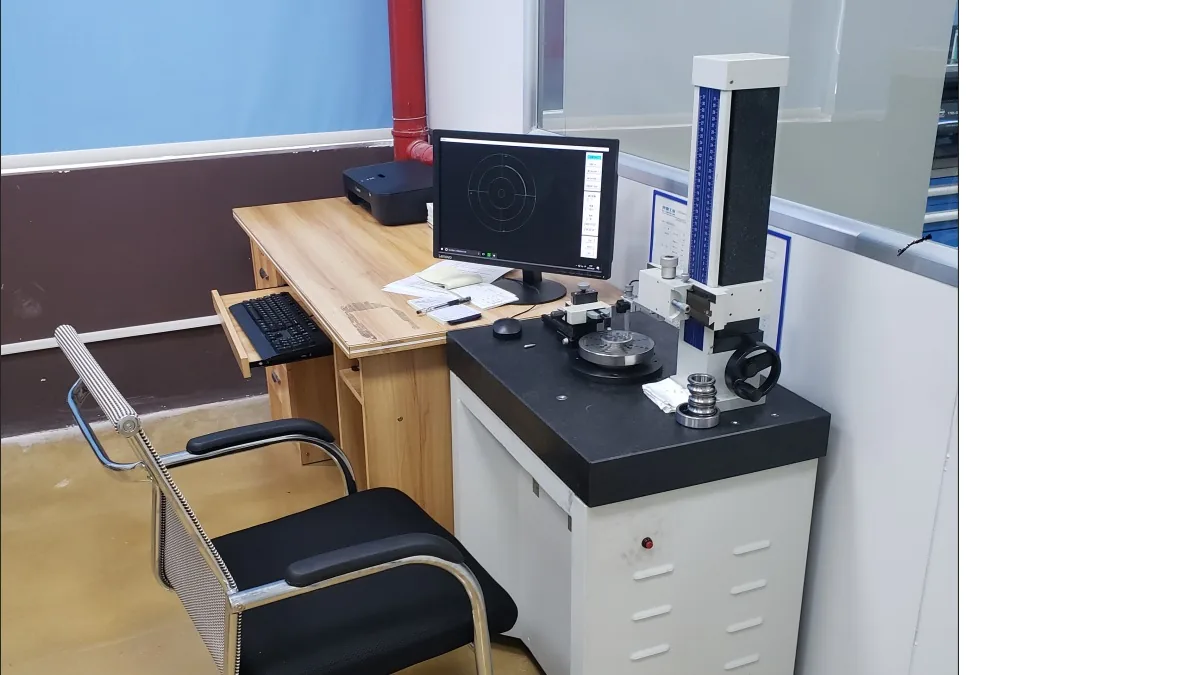
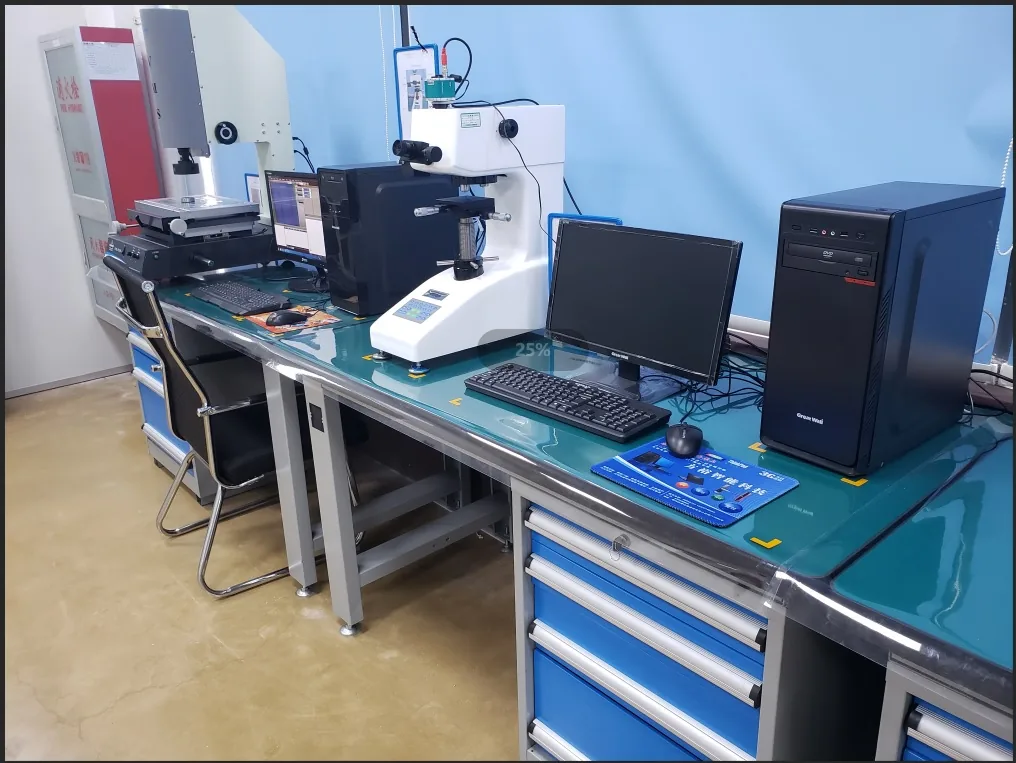
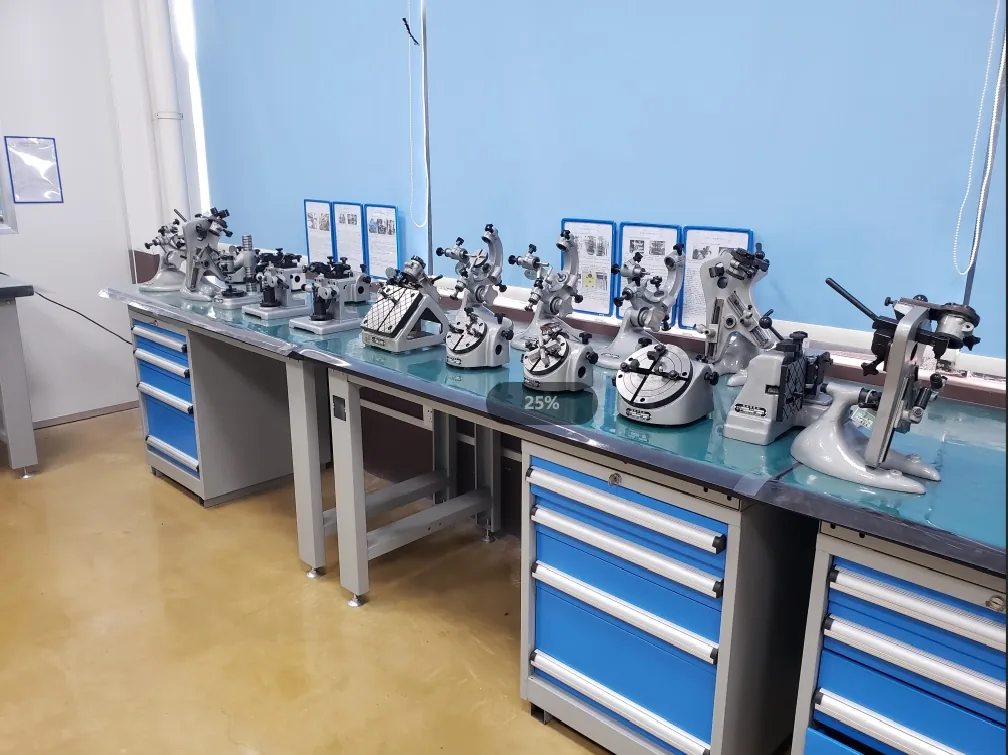
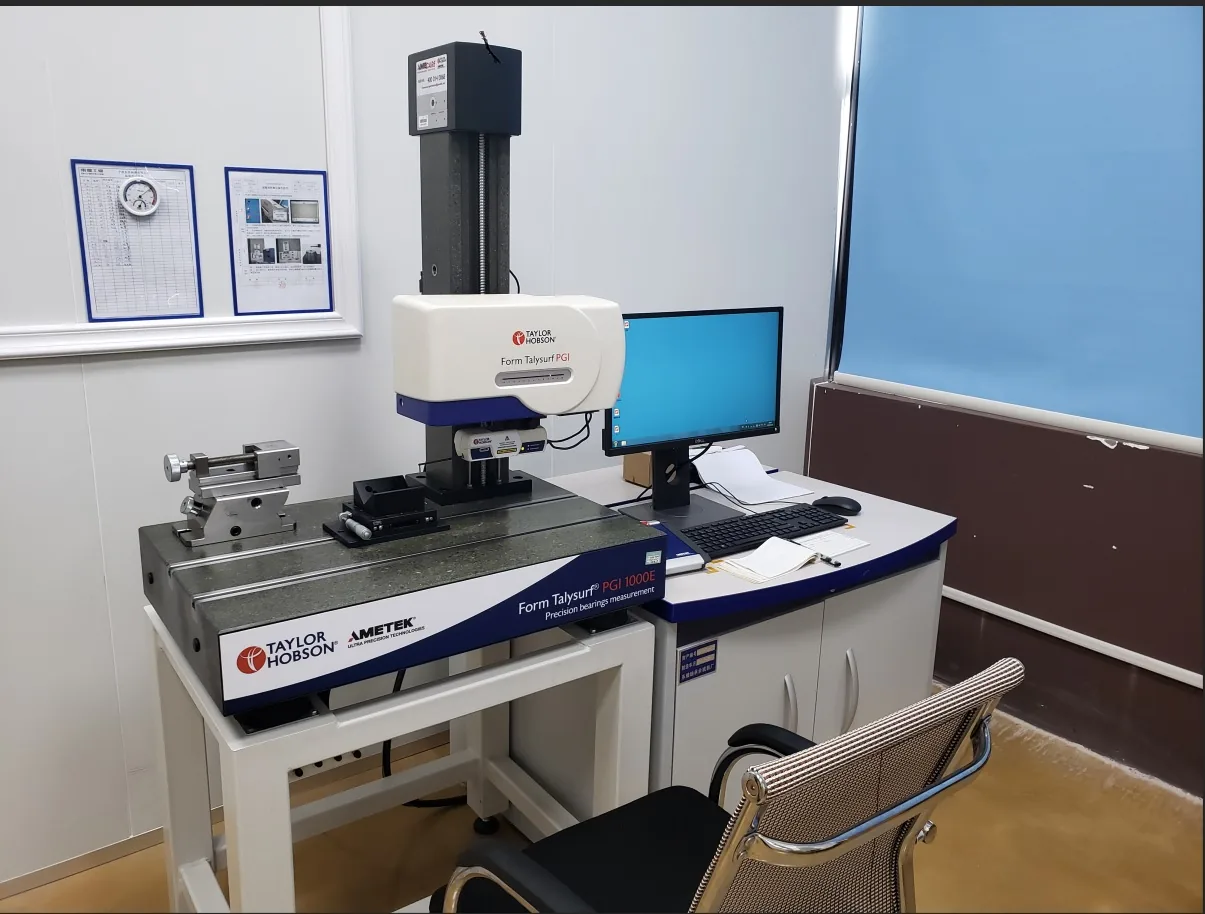
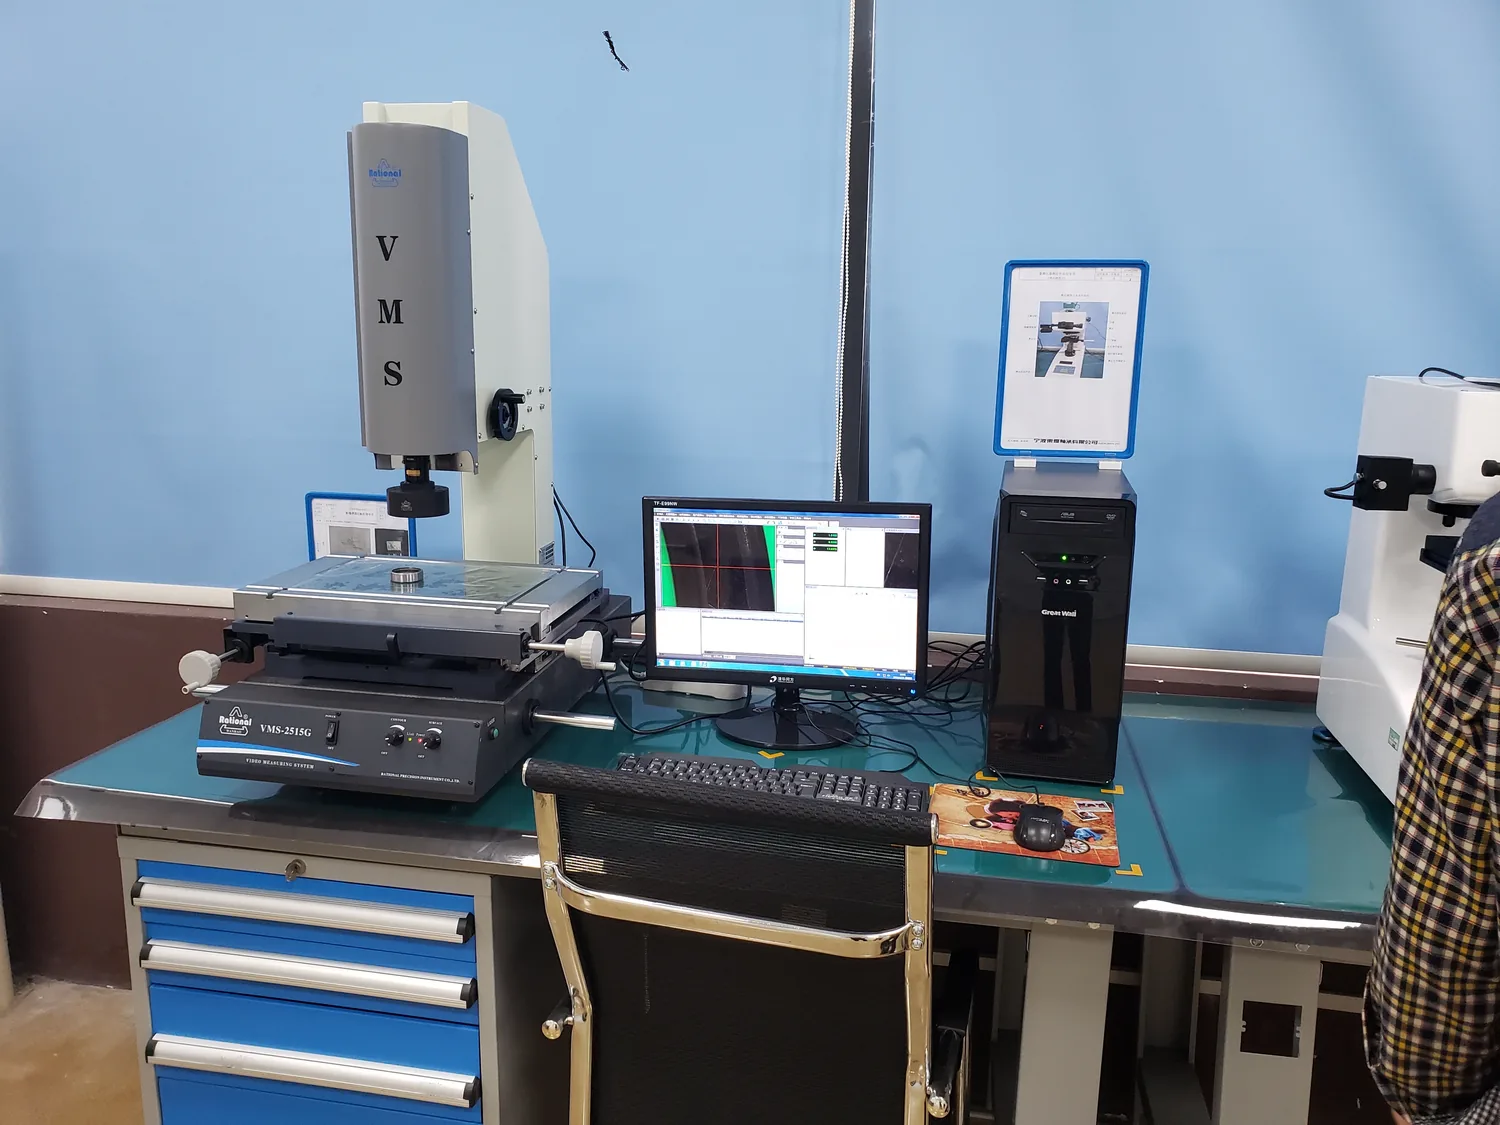
检测使用圆度仪、投影仪、计量检测仪器和泰勒仪,结果对照图纸和订购的等级记录。内径、外径、宽度、跳动和表面质量是常规检测项目;OEM 订单的检验方案与客户共同确认。检测记录按批次留存,需要时可以与订单对应。
噪音等级
产品可按 ZV1、ZV2、ZV3、ZV4 以及 EMQ / CM 等级供货。噪音等级反映轴承在电机中的运转平稳程度,ZV 数值越高,要求越严。油脂、保持架、密封与清洁度都会影响结果,因此这些选项与等级一起确定,而不是事后补救。
文件与证书
我们的 SGS RoHS 检测报告编号 SHAEC1610052101,日期 2016 年 5 月 17 日,检测镉、铅、汞、六价铬、多溴联苯和多溴二苯醚,依据 RoHS 指令 (EU) 2015/863 判定。报告抬头为公司原法定名称——慈溪创威轴承有限公司,公司现名浙星精密轴承。这是一份检测报告,不是证书。报告只覆盖其中列明的样品与检测项目,不对其他型号作延伸结论;如需要某个型号的材料声明,请在询价时说明。
ISO 9001、CE、SASO、PVOC 文件可应要求提供,随出口订单出具。
包装与追溯
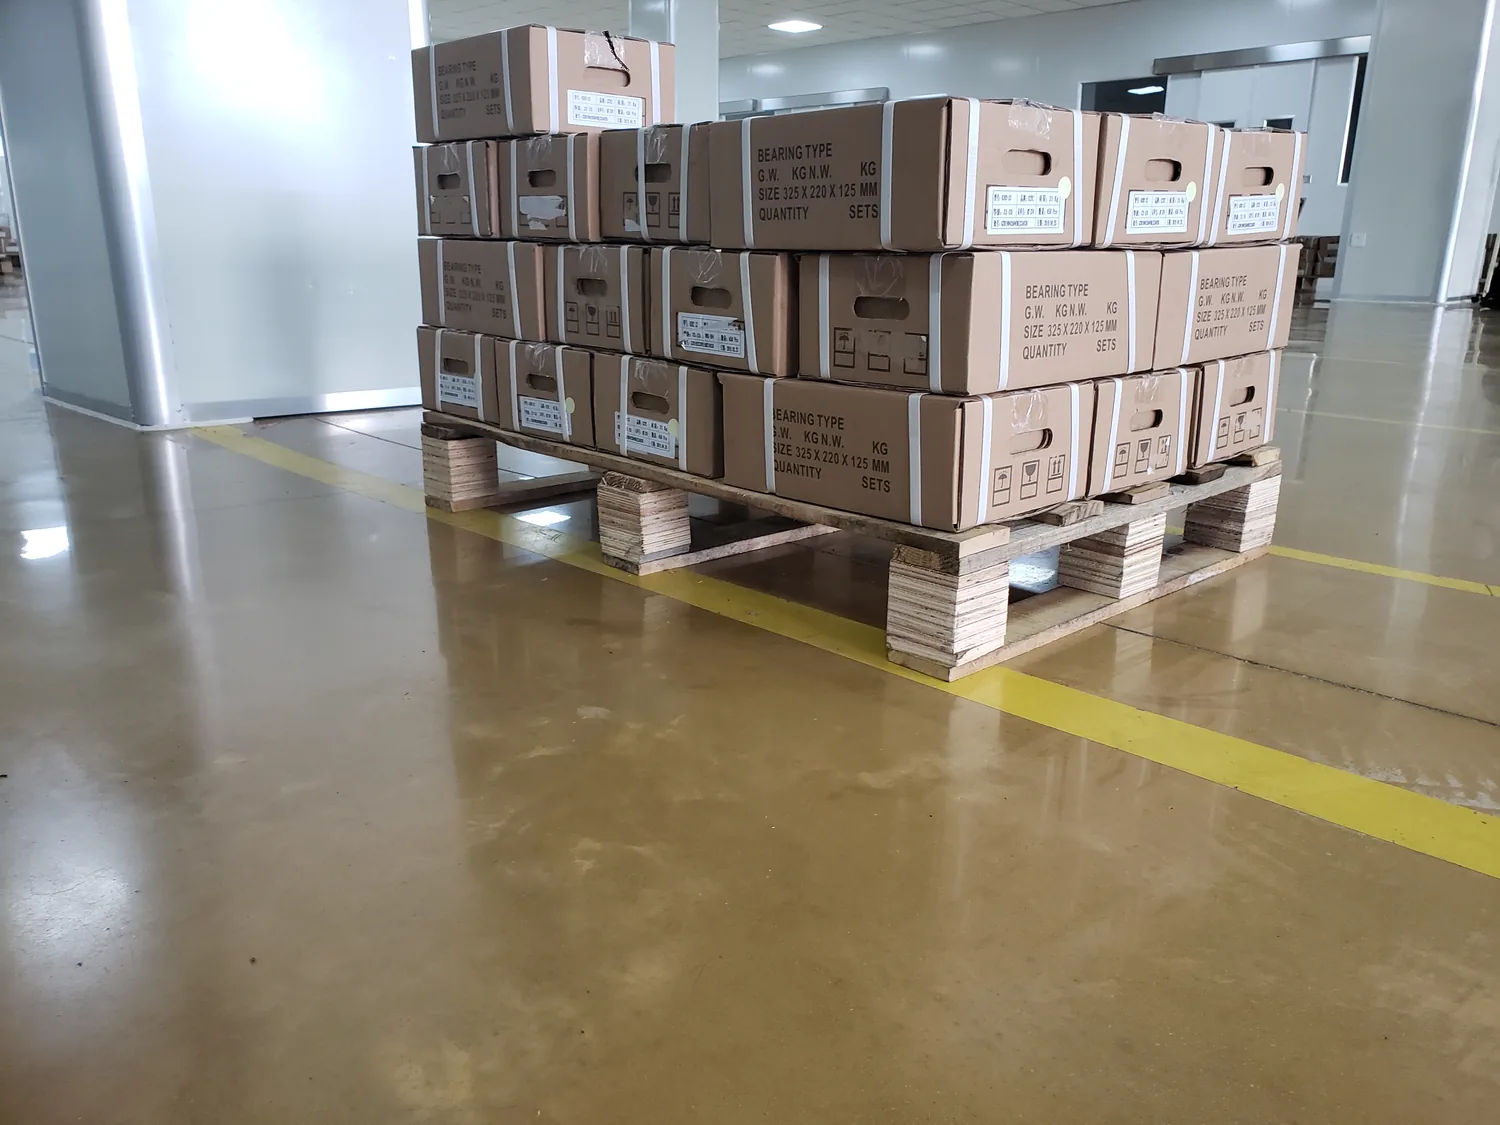
轴承以塑料管、单盒加塑料袋、气相防锈纸和出口纸箱出厂,也可提供 OEM 包装与标签。包装在专门的包装工位完成。外箱标签标明订单约定的型号、数量和批号,交付时可以与装箱单和生产记录对应。
告诉我们型号、数量和应用。
发来图纸或样品需求,我们会确认尺寸、交期与价格。询价时可上传照片和图纸。